


La soldadura por fricción es un método de soldadura a presión que utiliza el calor generado por la fricción mutua durante el movimiento relativo de las superficies de los extremos de contacto de las piezas soldadas para lograr una conexión confiable de materiales. El proceso de soldadura implica la aplicación de presión, lo que induce fricción entre los materiales que se están soldando, lo que provoca un aumento de temperatura en la interfaz y las áreas cercanas, alcanzando finalmente un estado termoplástico. Bajo la influencia de la fuerza perturbadora, la película de óxido de la interfaz se rompe y el material sufre deformación plástica y flujo, formando juntas mediante la difusión de los elementos de la interfaz y reacciones metalúrgicas de recristalización. Es importante destacar que este proceso de soldadura no requiere metal de aportación, fundente ni gas protector, y todo el procedimiento se puede completar en tan solo unos segundos.
La fricción relativa inducida por alta presión entre las superficies de los dos componentes soldados a altas velocidades produce dos efectos:
- Elimina la película de óxido o cualquier otra capa contaminante en la superficie de la junta, dejando al descubierto el metal limpio.
- Genera calor y forma rápidamente una capa termoplástica en la superficie de la articulación. Bajo el posterior par de fricción y presión axial, estos óxidos rotos y parte de la capa plástica se extruyen fuera de la superficie de la junta para formar rebaba, y el metal plásticamente deformado restante constituye el metal de soldadura. El recalcado final permite que el metal de soldadura se forje aún más, lo que da como resultado una unión soldada de buena calidad.
Se puede ver en el proceso de soldadura que la junta de soldadura por fricción se forma por debajo del punto de fusión del metal a soldar, por lo que la soldadura por fricción es un método de soldadura de estado sólido.
La soldadura por fricción se puede clasificar en varios tipos según los distintos modos de movimiento de los componentes soldados.
- La pieza soldada gira alrededor del eje y se puede dividir en soldadura por fricción de accionamiento directo y soldadura por fricción inercial.
- La pieza soldada no se mueve y se puede dividir en soldadura por fricción radial y soldadura por fricción y agitación.
- Otros movimientos se pueden dividir en superficie por fricción, soldadura por fricción lineal y soldadura por fricción orbital.
Soldadura por fricción de accionamiento directo
Este es un tipo común de soldadura por fricción. Durante el proceso de soldadura, la pieza de trabajo es impulsada continuamente por el motor del husillo y gira a una velocidad constante. Hasta que se alcanza el tiempo de fricción especificado o la deformación por fricción, la pieza de trabajo deja de girar inmediatamente y se gira hacia arriba para soldar.
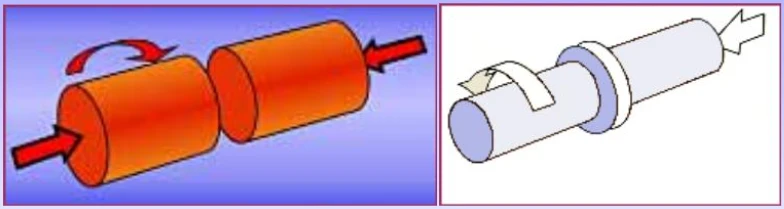
Soldadura por fricción por inercia
El extremo giratorio de la pieza de trabajo está sujeto al volante. Al comienzo del proceso de soldadura, el volante y el extremo giratorio de la pieza de trabajo primero se aceleran a una cierta velocidad y luego el volante se desconecta del motor principal. Al mismo tiempo, el extremo móvil de la pieza de trabajo avanza y el calentamiento por fricción comienza después de que la pieza de trabajo entra en contacto. Durante el proceso de calentamiento de la soldadura por fricción, el par de fricción frena el volante y su velocidad de rotación disminuye gradualmente. Cuando la velocidad de rotación llega a cero, finaliza el proceso de soldadura.
Soldadura por fricción radial
Se fija un anillo biselado a las superficies extremas de dos tubos con biseles opuestos. En el proceso de soldadura por fricción, el anillo gira y se ejerce una fricción radial en los dos extremos del tubo. Al finalizar la fase de fricción, se detiene la rotación del anillo y se aplica una presión de volcado.
Soldadura por fricción-agitación
El principio de funcionamiento de la soldadura por fricción y agitación es el siguiente: una herramienta FSW giratoria de cierta forma hecha de material duro resistente a altas temperaturas se gira profundamente en el borde donde se conectan los dos materiales a soldar, y el cabezal agitador se ajusta y girado.En el borde de unión de las dos piezas soldadas se genera una gran cantidad de calor por fricción, lo que da como resultado una zona de ablandamiento de metal y plástico en la unión. Esta zona de ablandamiento de plástico se agita y se exprime bajo la acción del cabezal agitador.A medida que la herramienta de pasador gira, fluye hacia atrás a lo largo de la soldadura para formar un flujo de metal plástico y se extruye durante el proceso de enfriamiento después de que el cabezal agitador sale para formar una junta soldada de fase sólida.
Superficie de fricción
La superficie por fricción es un método de soldadura de estado sólido en el que se deposita un recubrimiento o capa de material sobre un sustrato utilizando el calor y la presión generados por la fricción. Este proceso se utiliza para mejorar las propiedades superficiales de un material o crear una capa protectora con las características deseadas. Por lo general, incluye la utilización de una varilla o alambre consumible giratorio que hace contacto con el material del sustrato, lo que genera un calor por fricción significativo.
Soldadura por fricción lineal
Una de las dos piezas destinadas a soldar permanece estacionaria, mientras que la otra se mueve alternativamente a una velocidad determinada, o ambas piezas se mueven alternativamente entre sí. Mediante la aplicación de presión, la fricción en la interfaz entre las dos piezas genera calor, facilitando así el proceso de soldadura.

Soldadura por fricción lineal
Una de las dos piezas destinadas a soldar permanece estacionaria, mientras que la otra se mueve alternativamente a una velocidad determinada, o ambas piezas se mueven alternativamente entre sí. Mediante la aplicación de presión, la fricción en la interfaz entre las dos piezas genera calor, facilitando así el proceso de soldadura.
Soldadura por fricción orbital
La soldadura por fricción orbital es un método de soldadura recientemente desarrollado, que se utiliza principalmente para soldar piezas de trabajo de sección transversal no circular.
En la soldadura por fricción de órbita lineal, la pieza de trabajo sigue una órbita lineal específica con una amplitud y frecuencia definidas. Esto asegura que la velocidad de vibración alcance el valor necesario, permitiendo que la superficie de soldadura sufra vibraciones y fricciones repetitivas y relativas.
Cada partícula de la pieza de trabajo en la soldadura por fricción en órbita circular se mueve en relación con la superficie de soldadura a lo largo de una órbita circular con un radio y una velocidad de rotación constantes. Una vez que la unión alcanza la temperatura de soldadura, cesa el movimiento de fricción de la pieza de trabajo y comienza el proceso de soldadura.
En resumen, a lo largo de todo el proceso de soldadura por fricción, la superficie metálica destinada a soldar sufre una progresión de calentamiento por fricción desde temperaturas bajas a altas. Experimenta continuas transformaciones que involucran deformación plástica, excavación mecánica, adhesión y conexión molecular. Esto da como resultado la formación de una capa de deformación plástica por fricción a alta velocidad, donde se concentran los fenómenos de generación, deformación y difusión de calor durante la soldadura por fricción. En las etapas de estacionamiento y proceso de soldadura recalcada, la capa deformada en la superficie de fricción y el metal en la zona de alta temperatura son parcialmente triturados y expulsados. Luego, el metal soldado se forja, lo que da lugar a la creación de una unión soldada de alta calidad.
Características del proceso de soldadura por fricción.
- Corto tiempo de construcción de soldadura y alta eficiencia de producción.
- La deformación de la soldadura causada por el ciclo térmico de la soldadura es pequeña, la precisión dimensional posterior a la soldadura es alta y no hay necesidad de corrección de la deformación posterior a la soldadura ni alivio de tensiones.
- Alto grado de mecanización y automatización, calidad de soldadura estable. Cuando se dan las condiciones de soldadura, la operación es sencilla y no requiere técnicos de soldadura especiales.
- Adecuado para soldar diversos materiales diferentes. Puede soldar aluminio-acero, aluminio-cobre, titanio-cobre, acero compuesto intermetálico, etc. que no se pueden soldar mediante fusión convencional.
- Puede lograr soldadura de varillas y tuberías del mismo diámetro o de diferentes diámetros.
- Durante la soldadura no se produce humo, luz de arco, gases nocivos, etc., y el medio ambiente no se contamina. Al mismo tiempo, en comparación con la soldadura por flash, se ahorra energía eléctrica 5-10 veces.
Sin embargo, la soldadura por fricción también tiene las siguientes desventajas y limitaciones:
- Es difícil soldar secciones transversales no circulares y requiere equipos complicados; También es difícil soldar piezas delgadas en forma de disco y accesorios de tubería de paredes delgadas porque son difíciles de sujetar.
- Es difícil conseguir soldadura por fricción para componentes cuya forma y posición de montaje se han determinado.
- Las uniones son propensas a desintegrarse y deben mecanizarse después de soldar.
- La pieza de sujeción es propensa a rayarse o tener marcas de sujeción.
La soldadura por fricción, caracterizada por su alta calidad, eficiencia, conservación de energía y respeto al medio ambiente, está ganando progresivamente una adopción generalizada en los sectores industriales nuevos y tradicionales. Estos incluyen aviación, aeroespacial, energía nuclear, armamento, automoción, generación de energía, desarrollo oceánico y fabricación de maquinaria.
Aeroespacial: motores de aviones, piezas de cigüeñal de motores de combustión interna
Fabricación de automóviles: ruedas, tirantes, válvulas de escape, rotores.


